Blogs
2026.10.05
ウェルドラインはどうして発生する?原因と対策を分かりやすく解説
射出成形で樹脂製品をつくる際、製品表面に細い線のような跡が残ってしまうことがあります。これが「ウェルドライン」です。外観の問題だけでなく、条件によっては製品の強度低下につながることもあり、精密部品では特に注意が必要です。
この記事では、ウェルドラインが発生する仕組みから原因を「製品形状・金型」「成形条件」「材料」の3つに分けて整理し、それぞれの具体的な対策までをわかりやすく解説します。
ウェルドラインとは
ウェルドライン(ウェルドマーク)とは、金型内で2方向以上に分かれて流れた溶融樹脂が再び合流したときにできる、細い線状の跡のことです。合流部で樹脂同士が完全に一体化しきれず、境界がうっすらと線となって残ります。
ゲート(樹脂の注入口)が複数ある製品や、穴・ボス・リブなど樹脂の流れを分断する形状のある製品で発生しやすく、身近な樹脂部品でもよく見られる現象です。
ウェルドラインが発生する仕組み
溶融した樹脂は、金型の中を流れながら少しずつ温度が下がっていきます。流れが二手に分かれ、再び合流する地点では、すでに表面の温度が下がり始めた樹脂どうしがぶつかるため、うまく融け合えずに境界が残ってしまいます。これがウェルドラインの正体です。
特に、以下のような状況で合流部の温度が下がっていると、ウェルドラインが目立ちやすくなります。
- ゲートから遠く、樹脂が冷えてから合流する位置
- 穴やボスなど、流れを分断する形状の後ろ側
- 薄肉部で樹脂が冷えやすい箇所
ウェルドラインによる外観・強度への影響
外観への影響
表面に線状の跡が残るため、特に光沢のある製品や透明部品、意匠面では品質不良として問題になります。
強度への影響
合流部は樹脂どうしの結合が弱いため、その部分の機械的強度が低下することがあります。荷重がかかる部品では、ウェルドラインの位置が割れ・欠けの起点になる場合があるため、外観以上に注意すべきポイントです。ガラス繊維(GF)入りの樹脂では繊維が合流部で不連続になり、強度低下がより顕著になる傾向があります。
ウェルドラインが発生する主な原因
ウェルドラインの原因は、大きく「製品形状・金型」「成形条件」「材料」の3つに分けて考えると整理しやすくなります。
製品形状・金型に起因する原因
最も多いのが、複数ゲートや不適切なゲート位置による樹脂どうしの合流です。ゲートが複数あると、それぞれから流れ込んだ樹脂が必ずどこかで合流し、そこにウェルドラインが生じます。また穴・ボス・リブなど流れを分断する形状があると、その裏側で樹脂が再合流してウェルドラインが発生します。
成形条件に起因する原因
射出圧力が不足していると樹脂が合流部までしっかり押し込まれず境界が融け合わないまま、ウェルドラインが残りやすくなります。樹脂温度や金型温度が低い場合も合流前に樹脂が冷えてしまい発生の原因となります。
材料に起因する原因
流動性が低く、粘度の高い樹脂は合流部で融け合いにくいためウェルドラインが出やすくなります。また、ガラス繊維などのフィラーを多く含む樹脂も流動性が下がるうえに合流部で繊維がつながりません。強度低下を伴うウェルドラインになりやすい材料です。
ウェルドラインを改善する具体的な対策
原因が3つに分けられるのと同じく、対策も「製品形状・金型」「成形条件」「材料」の3方向からアプローチします。
製品形状・金型の対策
ゲートの位置・数・ランナーを見直し、樹脂の合流位置を調整することが基本です。ウェルドラインを完全に無くせない場合でも、合流位置を目立たない箇所・強度に影響しない箇所へ移動させることで、製品品質への影響を抑えられます。また合流部にガスベントを設けて空気を逃がすことも有効です。
成形条件の対策
樹脂温度、金型温度、射出速度、圧力を最適化することで、合流部の温度を保ち、樹脂どうしを融け合わせやすくします。温度や射出速度を上げると合流部の融着が改善し、ウェルドラインが目立ちにくくなります。
材料の対策
高流動グレードなど、適切な材料を検討することも対策の一つです。同じ樹脂でも流動性の高いグレードに変更することで、合流部で融け合いやすくなります。ただし流動性を優先しすぎると強度が下がる場合があるため、製品に求められる強度・耐熱とのバランスを取って選定することが重要です。
流動解析や試作段階で確認するポイント
ウェルドライン対策で理想的なのは、金型を作る前の段階で発生位置を予測し、あらかじめ対策を織り込んでおくことです。金型は一度製作すると修正に大きなコストと時間がかかるため、事前の検証が品質とコストの両面で効いてきます。
流動解析(CAE)で確認するポイント
流動解析では金型を製作する前に、コンピュータ上で溶融樹脂の流れを再現します。まず確認したいのは、ウェルドラインがどの位置に発生するかです。合流位置が強度や外観に影響しない箇所にあるかを見極め、問題があればゲート位置や形状を修正します。樹脂が金型内を均等に流れているか(充填バランス)や、空気が閉じ込められそうな箇所(エアトラップ)がないかも確認しておくことで、ウェルドラインだけでなく他の成形不良も未然に防ぐことができます。
試作段階で確認するポイント
流動解析はあくまで予測のため、実際の樹脂や成形機では予測通りにいかないこともあります。そこで試作(トライ成形)では、ウェルドラインが目立つ位置に出ていないかを実物で確認します。さらに成形条件をどこまで調整すれば改善できるか、そして量産時の条件のばらつきにも耐えられるかまで見ておくことで安定した品質での量産につなげられます。
ジュラロン工業のウェルドライン対策を行った成形事例のご紹介
実際にジュラロン工業で手がけた精密部品を例に、ウェルドラインをはじめとする成形不良への取り組みをご紹介します。
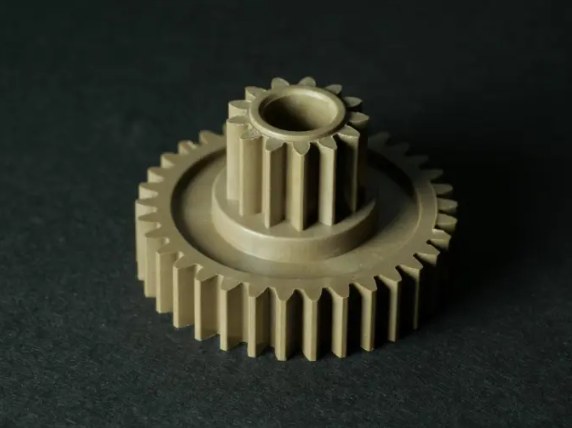
製品概要:OA機器用ギア(PPS+PTFE)
こちらは、材質にPPS樹脂+PTFE(フッ素系樹脂)ミネラル50%を使用した、大きさφ28.8×16.5mmのOA機器向けギアです。ギアは歯の一つひとつに高い寸法精度が求められる部品で、本製品でも1ピッチ噛み合い誤差56μm以下、全ピッチ噛み合い誤差100μm以下という高い精度を実現しています。
この製品では、ゲート位置をCAE解析(流動解析)によって適正な位置に選定することで樹脂の流動バランスを整え、高品質化を図っています。ウェルドラインは樹脂の合流位置で発生するため、ゲート位置の最適化はまさにウェルドライン対策の要となる工程です。さらに規格外品を可能な限り防止するため、定期的な金型メンテナンスを行い品質の維持にも努めています。
PPSはガスが発生しやすく流動性にも配慮が必要な難成形材料ですが、ジュラロン工業では豊富なPPS樹脂の成形実績をもとに、こうした精密ギアを安定して量産しています。
ジュラロン工業ではゲート設計・成形条件・材料選定を総合的に最適化し、ウェルドラインを抑えた安定生産を実現しています。精密ギアやプーリー、OA機器用部品など、小物精密部品の外観・強度の要求に応じた対策を得意としています。
精密成形ならジュラロン工業にお任せください
ウェルドラインは発生の仕組みを理解し、製品形状・金型・成形条件・材料の各方面から対策すれば、外観や強度への影響を十分に抑えられる成形不良です。とはいえ、実際の製品では複数の要因が絡み合うことも多く、量産で安定させるには経験に裏付けられたノウハウが欠かせません。
ジュラロン工業では、エンプラ・スーパーエンプラの射出成形を専門に精密ギアやプーリーなどの小物精密部品を数多く手がけてきました。ウェルドラインやヒケ、ショートショットといった成形不良でお困りの際や新規の量産・試作をご検討の際は、ぜひお気軽にご相談ください。設計段階からの流動解析や材料選定のご提案も承っています。
ジュラロングループについて
ジュラロングループは、日本本社を中心に、ベトナム・香港・中国に拠点を展開し、
エンジニアリングプラチックを主体とした精密部品の開発・製造・販売に加え、
光学設計・レンズ成形、超精密金型および部品の加工/製造を行っています。
下記WEBサイトにて情報を発信していますので、ぜひ当社の取り組みをご覧ください。