Blogs
2026.10.30
Giải pháp khắc phục vết lõm và khoảng rỗng bên trong sản phẩm khi ép phun nhựa kỹ thuật: Cơ chế phát sinh và các trường hợp thực tế
Trong quá trình ép phun nhựa kỹ thuật, vết lõm và khoảng rỗng bên trong sản phẩm là những khuyết tật thường gây nhiều khó khăn cho các kỹ sư và nhà thiết kế.
Trong bài viết này, chúng tôi sẽ giải thích chi tiết sự khác biệt giữa vết lõm và khoảng rỗng bên trong sản phẩm trong quá trình ép phun nhựa kỹ thuật, các đặc điểm hình học của sản phẩm dễ phát sinh những khuyết tật này, đồng thời giới thiệu các giải pháp khắc phục dựa trên những trường hợp thực tế đã được Juraron Industries xử lý thành công.
Vết lõm và khoảng rỗng bên trong sản phẩm khi ép phun nhựa kỹ thuật là gì?
Trước tiên, chúng ta hãy cùng tìm hiểu khái niệm và cơ chế phát sinh của vết lõm và khoảng rỗng bên trong sản phẩm.
Vết lõm
Vết lõm là hiện tượng bề mặt sản phẩm bị lõm xuống do sự co ngót của nhựa. Khi nhựa nóng chảy trong khuôn được làm nguội và đông đặc, quá trình làm nguội diễn ra từ phía bề mặt vào bên trong. Trong khi đó, phần nhựa bên trong chưa đông đặc hoàn toàn sẽ nguội và co ngót sau đó. Sự co ngót này kéo bề mặt sản phẩm đã đông đặc về phía bên trong, từ đó hình thành vết lõm trên bề mặt sản phẩm.
Khoảng rỗng
Khoảng rỗng là một khoảng trống hình thành bên trong sản phẩm. Tương tự như vết lõm, nguyên nhân của hiện tượng này là do sự co ngót thể tích của nhựa. Tuy nhiên, khi lớp bề mặt sản phẩm đã đông đặc và không còn khả năng bị kéo lõm vào phía bên trong, phần nhựa bên trong tiếp tục co ngót và để lại một khoảng trống dạng chân không bên trong sản phẩm.
Các vấn đề do vết lõm và khoảng rỗng trong sản phẩm gây ra
Việc vết lõm hay khoảng rỗng bên trong sản phẩm thường xuyên phát sinh hơn và dễ trở thành vấn đề trong quá trình sản xuất còn tùy thuộc vào mục đích sử dụng của sản phẩm và các yêu cầu kỹ thuật cần đáp ứng.
Vết lõm – Vấn đề thường gặp ở các chi tiết yêu cầu cao về ngoại quan
Do phần bề mặt bị lõm làm thay đổi sự phản xạ ánh sáng, nên có thể dễ dàng nhận biết bằng mắt thường. Vì vậy, đối với các chi tiết yêu cầu cao về ngoại quan, vết lõm có thể được nhận biết ngay và trở thành khuyết tật ngoại quan.
Khoảng rỗng bên trong sản phẩm – Khuyết tật nghiêm trọng đối với các chi tiết kết cấu
Mặc dù khó có thể nhận biết khoảng rỗng bên trong sản phẩm bằng mắt thường, nhưng khoảng rỗng có thể trở thành nguyên nhân gây nứt do tập trung ứng suất. Vì vậy, đối với các chi tiết kết cấu đòi hỏi độ bền cao, đây là một khuyết tật nghiêm trọng có thể ảnh hưởng trực tiếp đến chức năng của sản phẩm.
Đặc điểm hình dạng dễ phát sinh vết lõm và khoảng rỗng bên trong sản phẩm
Trong thực tế ép phun nhựa, ngay từ giai đoạn xem xét bản vẽ, kỹ sư có thể nhận biết một số đặc điểm hình dạng khiến sản phẩm dễ phát sinh vết lõm hoặc khoảng rỗng bên trong.
Chênh lệch tỷ lệ chiều dày thành quá lớn
Do phần thành mỏng đông đặc trước, dòng nhựa không còn khả năng tiếp tục bổ sung vật liệu để bù lượng co ngót của phần thành dày. Vì vậy, vết lõm và khoảng rỗng bên trong sản phẩm dễ tập trung tại các khu vực có chiều dày lớn.
Vị trí chân gân và mặt sau của trụ
Tại những vị trí gân hoặc trụ giao với phần thành sản phẩm có chiều dày cơ bản, thể tích nhựa tại khu vực này tăng lên cục bộ, khiến nhiệt dễ bị tích tụ. Do quá trình làm nguội tại đây diễn ra chậm hơn so với các khu vực khác, bề mặt phía đối diện có xu hướng bị kéo về phía bên trong, từ đó phát sinh vết lõm do co ngót.
Để khắc phục những hiện tượng này, cần thực hiện các biện pháp giảm lượng vật liệu ngay từ giai đoạn thiết kế sản phẩm, chẳng hạn như giảm chiều dày của gân so với chiều dày thành cơ bản, hoặc tránh tạo bán kính bo R quá lớn tại chân gân.
Giới thiệu trường hợp thực tế: Ép phun van PA dùng cho thiết bị nhà ở với giải pháp xử lý vết lõm và khoảng rỗng
Dưới đây là một trường hợp thực tế về ép phun nhựa kỹ thuật tại Juraron Industries, trong đó chúng tôi tập trung đặc biệt vào việc kiểm soát và phòng ngừa vết lõm.
Sản phẩm là van PA dùng cho thiết bị nhà ở, có kích thước Φ20 × 18 mm.
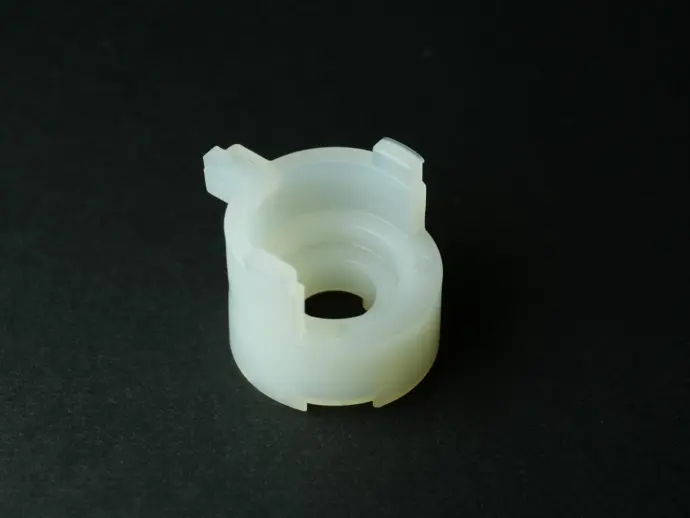
Nhựa PA là một loại nhựa kỹ thuật có tính ứng dụng cao, nổi bật với độ bền cơ học tốt. Do đặc điểm hình dạng của van dùng cho thiết bị nhà ở này, khu vực xung quanh rãnh lắp vòng đệm O đặc biệt dễ phát sinh vết lõm. Tuy nhiên, do đặc tính và yêu cầu sử dụng của sản phẩm, độ kín khí cao là một yêu cầu quan trọng.
Tại Juraron Industries, chúng tôi đã tối ưu hóa các điều kiện ép phun, bao gồm kiểm soát nhiệt độ, qua đó kiểm soát hiệu quả hiện tượng vết lõm xung quanh rãnh lắp vòng đệm O. Nhờ đó, chúng tôi đạt được sản phẩm có kích thước độ chính xác cao, độ phẳng tốt và khả năng đảm bảo độ kín khí cao.
Ép phun linh kiện chính xác – Hãy tin tưởng Juraron Industries
Tại Juraron Industries, chúng tôi có nhiều kinh nghiệm trong ép phun nhựa kỹ thuật với độ khó cao, từ các loại nhựa kỹ thuật thông dụng như PA và POM đến các loại nhựa kỹ thuật hiệu năng cao như PEEK và PPS.
Nếu quý khách đang gặp khó khăn với các sản phẩm có sự thay đổi lớn về chiều dày thành, hoặc đang gặp vấn đề về vết lõm và khoảng rỗng bên trong sản phẩm, vui lòng liên hệ với chúng tôi để được tư vấn.
>>Liên hệ
Về Tập đoàn JURARON
Tập đoàn Juraron, với trụ sở chính tại Nhật Bản, đã mở rộng các chi nhánh tại Việt Nam, Hồng Kông và Trung Quốc. Chúng tôi chuyên phát triển sản phẩm, sản xuất và bán các linh kiện chính xác,chủ yếu được làm bằng kỹ thuật ép phun nhựa. Bên cạnh đó, chúng tôi còn cung cấp dịch vụ thiết kế quang học,ép phun sản phẩm thấu kính, sản xuất gia công khuôn và linh kiện siêu chính xác.
Xin vui lòng truy cập trang Web của chúng tôi để biết thêm thông tin chi tiết về các sản phẩm và dịch vụ.